महत्वपूर्ण जानकारी
आयतन:1.2 m³
न्यूनतम ऑर्डर मात्रा:200起订
कुल वजन:1.2 kg
वितरण समय:1周内
आकार:L(6)*W(6)*H(3) cm
नेट वजन:0.045 kg
उत्पाद विवरण
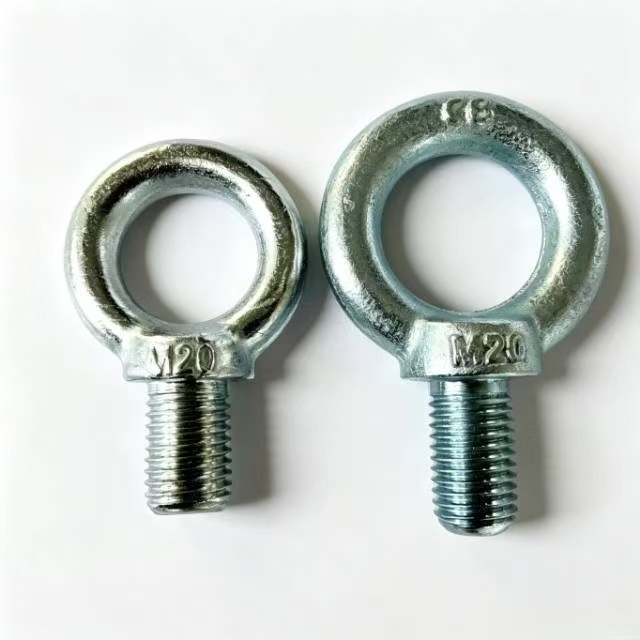
GB825 / DIN580 हैवी-ड्यूटी लिफ्टिंग आई बोल्ट फोर्ज्ड फास्टनर हैं जो औद्योगिक, निर्माण और समुद्री वातावरण में भार उठाने, लिफ्टिंग और एंकरिंग के लिए डिज़ाइन किए गए हैं। मजबूत गोलाकार रिंग हेड और शैंक रूट पर प्रबलित शोल्डर की विशेषता वाले ये आई बोल्ट अक्षीय तन्य भार सहन करते हैं और मशीनरी, मोल्ड और संरचनात्मक घटकों के लिए प्रमाणित लिफ्टिंग पॉइंट प्रदान करते हैं। बेहतर जंग प्रतिरोध के लिए विस्तारित-लंबाई कॉन्फ़िगरेशन और जिंक-प्लेटेड फिनिश में उपलब्ध।
मुख्य विशिष्टताएँ
पैरामीटर विशिष्टता
मानक GB/T 825 / DIN 580 (ISO 3266 के समतुल्य)
सामग्री कार्बन स्टील (C15, C20), मिश्र धातु स्टील (35CrMo, 42CrMo), स्टेनलेस स्टील (304/316)
सतह फिनिश जिंक प्लेटेड (मानक); हॉट-डिप गैल्वनाइज़्ड, ब्लैक ऑक्साइड, डैक्रोमेट उपलब्ध
थ्रेड मीट्रिक कोर्स (M), फुल थ्रेड
आकार रेंज M6 – M100 (DIN580); M8 – M100 (GB/T 825)
ग्रेड विकल्प 4.8 (मानक), 8.8, 10.9, 12.9 भारी-भार अनुप्रयोगों के लिए
विस्तारित लंबाई 300 मिमी तक या कस्टम उपलब्ध
मानक और अनुपालन
GB/T 825-1988 लिफ्टिंग आई बोल्ट के लिए चीनी राष्ट्रीय मानक है, जो M8 से M100 तक के आकारों को कवर करता है। मानक आयाम, सहनशीलता, सामग्री, तकनीकी आवश्यकताएँ और परीक्षण विधियाँ निर्दिष्ट करता है। आई बोल्ट को अभिन्न रूप से फोर्ज्ड और नॉर्मलाइज़्ड होना चाहिए, जिसमें ग्रेन साइज़ ग्रेड 5 से कम न हो, और कठोरता HRB 67–95 हो।
DIN 580 लिफ्टिंग आई बोल्ट के लिए जर्मन मानक है, जो तकनीकी रूप से ISO 3266 के समतुल्य है। दोनों मानक संगत भार क्षमता और संरचनात्मक आयाम साझा करते हैं, जिससे अधिकांश औद्योगिक अनुप्रयोगों में अंतर-परिवर्तनीयता संभव होती है।
सामग्री और निर्माण
मानक उत्पादन सामान्य लिफ्टिंग अनुप्रयोगों के लिए C15 या C20 कार्बन स्टील का उपयोग करता है। उच्च भार आवश्यकताओं के लिए, 35CrMo या 42CrMo मिश्र धातु स्टील उपलब्ध है, जो 8.8, 10.9, या 12.9 की शक्ति ग्रेड प्राप्त करता है। स्टेनलेस स्टील 304 (A2) और 316 (A4) विकल्प समुद्री और रासायनिक वातावरण के लिए बेहतर जंग प्रतिरोध प्रदान करते हैं।
आई बोल्ट अभिन्न फोर्जिंग का उपयोग करके निर्मित होते हैं — जो लिफ्टिंग घटकों के लिए एक महत्वपूर्ण सुरक्षा आवश्यकता है। छोटे आकार आमतौर पर मल्टी-कैविटी डाइज़ में फोर्ज्ड होते हैं, इसके बाद थ्रेड निर्माण के लिए मशीनिंग की जाती है। फोर्जिंग्स को ग्रेन संरचना को परिष्कृत करने और आंतरिक तनावों को खत्म करने के लिए नॉर्मलाइज़ेशन से गुजरना पड़ता है।
भार क्षमता (WLL — वर्किंग लोड लिमिट)
नीचे दी गई भार रेटिंग DIN 580 / GB825 आई बोल्ट के लिए अक्षीय भार (0°) के तहत 4:1 के सुरक्षा कारक के साथ हैं। कोणों पर भार काफी कम हो जाता है — उपयोग से पहले हमेशा लोड डायरेक्शन टेबल देखें।
थ्रेड आकार अक्षीय WLL (किग्रा) ≤45° WLL (किग्रा)
M6 75 55
M8 140 100
M10 230 170
M12 340 240
M14 450 350
M16 700 500
M20 1,200 860
M24 1,600 1,200
M30 3,200 —
M36 4,600 —
M42 6,300 —
M48 8,600 —
स्रोत: DIN 580 भार क्षमता तालिका, सुरक्षा कारक 4:1
सतह उपचार और जंग संरक्षण
मानक जिंक प्लेटिंग इनडोर और सामान्य आउटडोर उपयोग के लिए किफायती जंग प्रतिरोध प्रदान करती है। विस्तारित आउटडोर एक्सपोज़र या आर्द्र वातावरण के लिए हॉट-डिप गैल्वनाइज़िंग की सिफारिश की जाती है। डैक्रोमेट कोटिंग हाइड्रोजन एम्ब्रिटलमेंट जोखिम के बिना बेहतर जंग संरक्षण प्रदान करती है, जो इसे उच्च-शक्ति ग्रेड (10.9/12.9) के लिए उपयुक्त बनाती है। नोट: इलेक्ट्रोप्लेटेड उच्च-शक्ति आई बोल्ट के लिए, प्लेटिंग के 24 घंटे के भीतर डीहाइड्रोजनेशन बेकिंग अनिवार्य है ताकि हाइड्रोजन एम्ब्रिटलमेंट को रोका जा सके।
अनुप्रयोग
मोटर, गियरबॉक्स, जनरेटर और कंप्रेसर पर लिफ्टिंग पॉइंट
इंजेक्शन मोल्डिंग और स्टैम्पिंग ऑपरेशन में मोल्ड और डाई हैंडलिंग
समुद्री उपकरण और अपतटीय संरचना लिफ्टिंग पॉइंट
दबाव पोत और टैंक हैंडलिंग इंटरफेस
निर्माण — प्रीकास्ट कंक्रीट पैनल लिफ्टिंग, स्टील इरेक्शन
पवन ऊर्जा — टावर सेक्शन और नैसेल लिफ्टिंग
सुरक्षा नोट्स
केवल अक्षीय भार — आई बोल्ट को लंबवत रूप से पेंच किया जाना चाहिए। 45° तक तिरछा खिंचाव अनुमेय है, लेकिन अनुप्रस्थ (साइड) भार कभी भी लागू नहीं किया जाना चाहिए।
पूरी तरह से कसें — आई बोल्ट को तब तक पेंच किया जाना चाहिए जब तक शोल्डर बियरिंग सतह से संपर्क न कर ले। अपर्याप्त थ्रेड एंगेजमेंट भार क्षमता को drastically कम कर देता है।
ओवर-टाइट करने के लिए उपकरणों का उपयोग न करें; उचित सीटिंग के लिए हाथ से कसना और थोड़ा सा टाइट करना पर्याप्त है।
नियमित निरीक्षण — प्रत्येक उपयोग से पहले विरूपण, दरार, जंग, या थ्रेड क्षति का निरीक्षण करें। दृश्य रूप से क्षतिग्रस्त आई बोल्ट को तुरंत स्क्रैप किया जाना चाहिए।
प्रतिस्थापन न करें — होइस्टिंग ऑपरेशन में लिफ्टिंग आई बोल्ट के प्रतिस्थापन के रूप में स्विंग बोल्ट (DIN 444) का कभी भी उपयोग न करें।
तापमान सीमा — मानक आई बोल्ट −20 °C से +200 °C के बीच संचालन के लिए रेटेड हैं।
ऑर्डरिंग जानकारी
थ्रेड आकार: M6–M100 (GB825 / DIN580)
विस्तारित लंबाई: गहरे-छेद या recessed अनुप्रयोगों के लिए अनुरोध पर उपलब्ध
सामग्री: कार्बन स्टील, मिश्र धातु स्टील, स्टेनलेस स्टील (304/316)
फिनिश: जिंक प्लेटेड, हॉट-डिप गैल्वनाइज़्ड, ब्लैक ऑक्साइड, डैक्रोमेट
दस्तावेज़ीकरण: मिल टेस्ट सर्टिफिकेट, लोड टेस्ट रिपोर्ट, और सामग्री ट्रेसबिलिटी उपलब्ध
पैकेजिंग: कार्टन, पैलेट, या अनुकूलित निर्यात पैकिंग


