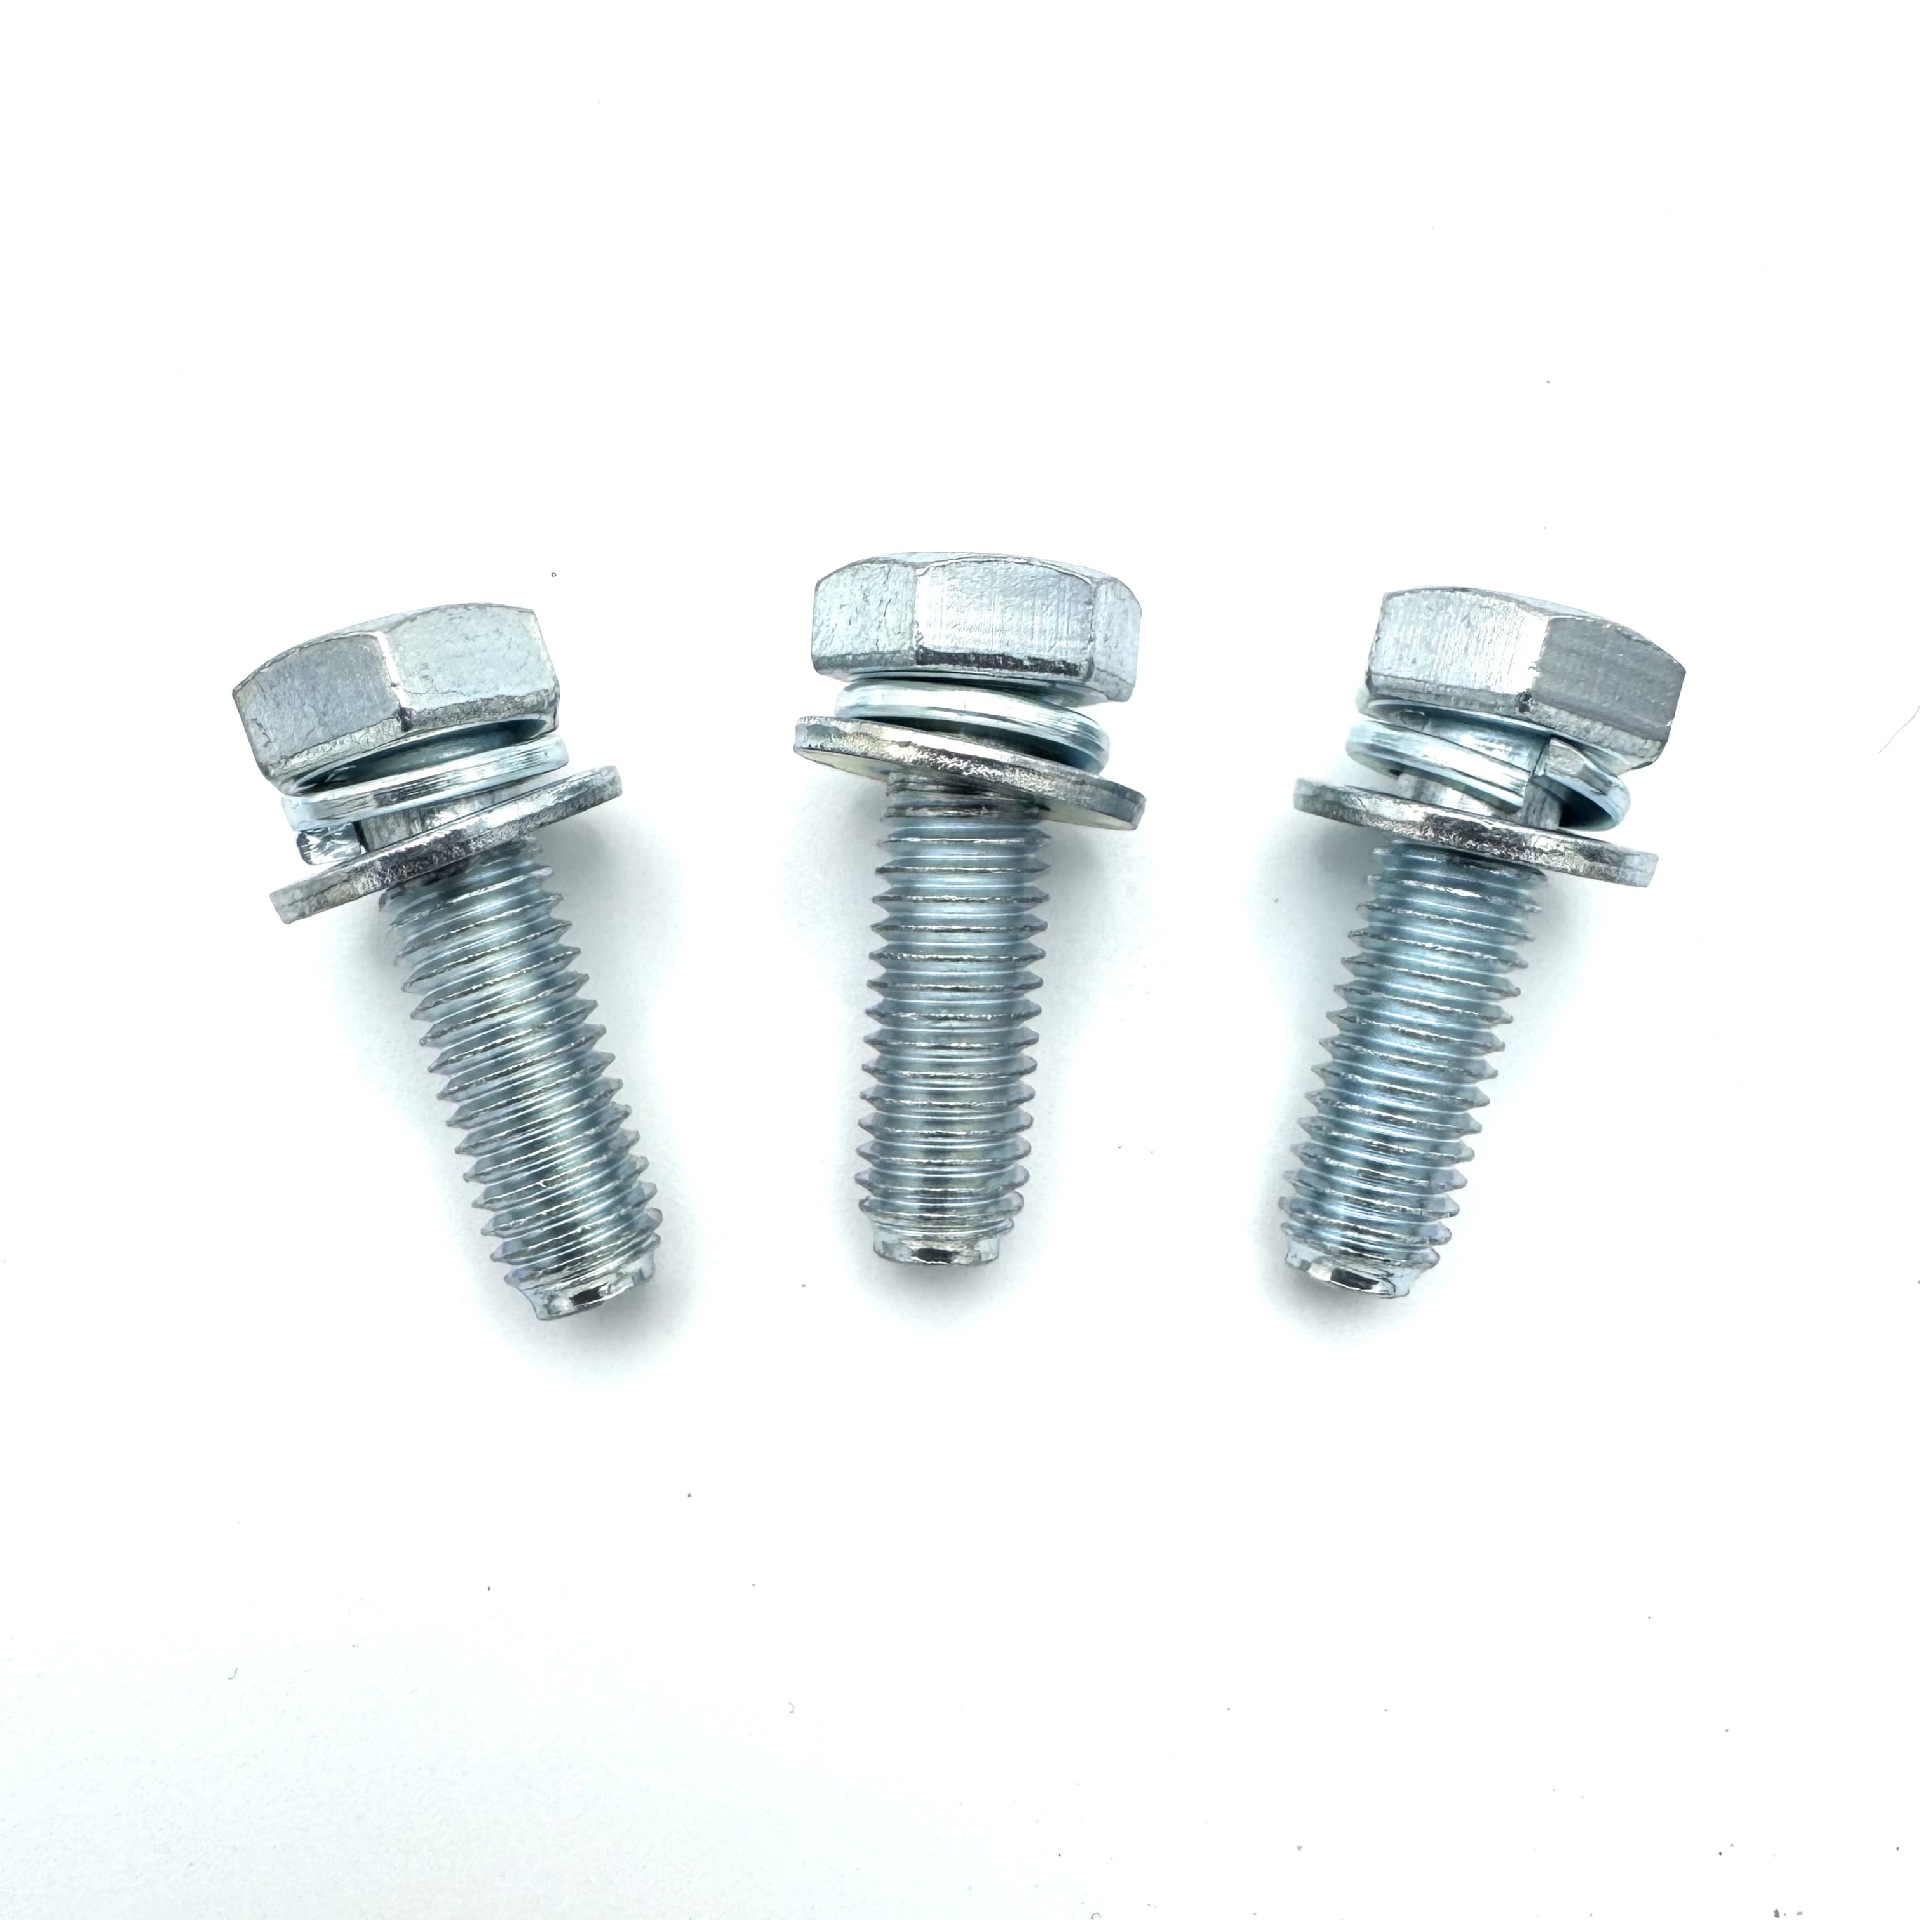
基本信息
體積:0.3 m³
起訂量:200起订
單毛重:0.3 kg
交付時間:1周内
尺寸:L(8)*W(8)*H(8) cm
單凈重:0.063 kg
商品介紹
產品概述
本產品為預先組裝的三件式組合螺栓——亦稱為 SEMS 螺絲、附墊圈螺栓或組合螺絲——由六角頭或內六角頭螺栓、彈簧墊圈(開口鎖緊墊圈)及平墊圈(平華司)組成,於工廠預先組裝為單一不可分離的組合件。墊圈藉由螺紋大徑(大於墊圈孔徑)固定於螺栓桿身上,使墊圈可自由旋轉而不會脫落。此設計免除了安裝時需另行處理墊圈的麻煩,大幅提升組裝效率,並降低現場墊圈遺失或掉落的風險。
本產品提供 ISO 898-1 規範之性能等級 4.8 及 8.8,標準尺寸範圍為 M3 至 M12(M14–M36 可依需求提供)。提供外六角頭及內六角孔頭兩種配置,標準表面處理為鍍鋅。螺栓可依 GB/T 9074.13(外六角)、GB/T 9074.4 / 9074.8(十字槽盤頭)及 DIN 912 / ISO 4762 + 墊圈組裝規範製造。
產品類型與設計
特性說明
產品類型 三件式組合螺栓 / SEMS 螺絲 / 附墊圈螺栓
頭部類型 外六角 / 內六角孔 / 十字槽盤頭
墊圈配置 一個彈簧墊圈(鎖緊墊圈)+ 一個平墊圈,工廠預先組裝
墊圈固定方式 藉由螺紋大徑固定於桿身上——墊圈可自由旋轉但不會脫落
螺紋配置 全螺紋或部分螺紋
螺紋方向 右旋(左旋可依需求提供)
螺紋公差 6g(公制)
不可分離墊圈設計為本產品之核心特徵。有別於鬆散墊圈組件在運輸或搬運過程中可能遺失墊圈,SEMS 設計確保彈簧墊圈及平墊圈永久附著於螺栓上。此設計提供多項操作優勢:組裝更快速(無需另行處理墊圈)、減少零件數量(一個料號取代三個)、消除自動化及人工組裝線中墊圈遺漏的缺陷,以及因正確墊圈組合始終存在而確保一致的預緊力。
彈簧墊圈提供鎖緊作用以防止振動下鬆脫,而平墊圈則將夾緊負載分散至更大的承壓面積,並保護配合表面免受損傷。兩者結合,形成單一單元的完整緊固解決方案。
材料與強度等級
等級 材料 抗拉強度(最小值) 降伏強度(最小值) 硬度 典型應用
4.8 低碳鋼(Q235) ≥400 MPa ≥320 MPa ≤ 255 HV 一般組裝、鈑金、輕型結構
8.8 中碳鋼(10B21、45#) ≥800 MPa ≥640 MPa 250–320 HV 機械、設備組裝、結構連接
等級 4.8 組合螺栓以低碳鋼(Q235)製造,為一般用途組裝應用之標準等級。4.8 級之最大允許硬度為 255 HV。
等級 8.8 組合螺栓通常以 10B21 硼鋼經冷鍛成形,隨後進行淬火及回火以達到所需機械性質。8.8 級組合螺栓之熱處理製程包含去氫(烘烤)步驟,以防止彈簧墊圈產生氫脆,此為關鍵品質管制點。等級 8.8 之抗拉強度約較等級 4.8 高出 100%。
不鏽鋼選項方面,SS304(A2-70)及 SS316(A4-70)可提供同等配置。
標準與規格
參數 詳細內容
產品類型 組合螺栓 / SEMS 螺絲 / 附墊圈螺栓
標準 GB/T 9074.13(外六角組合螺栓)/ GB/T 9074.4 / 9074.8(十字槽盤頭)/ DIN 912 + 墊圈組裝 / ASME B18.13.1M(SEMS 公制)
螺紋尺寸 M3、M4、M5、M6、M8、M10、M12(M14–M36 可依需求提供)
螺距 M3×0.5、M4×0.7、M5×0.8、M6×1.0、M8×1.25、M10×1.5、M12×1.75
長度範圍 5 mm – 200 mm(可客製化)
螺紋公差 6g(公制)
表面處理 鍍鋅(藍白 / 透明 / 黃色)/ 素面 / 熱浸鍍鋅(可依需求提供)
產品等級 A
GB/T 9074.13-1988 規範外六角頭螺栓附彈簧墊圈及平墊圈組件,螺紋尺寸從 M3 至 M12,長度從 5 mm 至 90 mm。此標準在墊圈組裝概念上與 DIN 6921(六角凸緣螺栓附墊圈)技術等效。
ASME B18.13.1M-2011 涵蓋公制 SEMS(螺絲及墊圈組件),適用於性能等級 8.8、9.8 及 10.9 之貫穿硬化機械螺絲,以及標稱直徑 5 mm 至 12 mm 之表面硬化自攻螺絲。此標準提供不可分離墊圈組件之尺寸及機械要求。
主要尺寸(參考——外六角,GB/T 9074.13)
螺紋尺寸 (d) 螺距 (P) mm 對邊寬 (s) mm 頭部高度 (k) mm 平墊圈外徑 (mm) 平墊圈厚度 (mm)
M3 0.5 5.5 2.0 7 0.5
M4 0.7 7.0 2.8 9 0.8
M5 0.8 8.0 3.5 10 1.0
M6 1.0 10.0 4.0 12 1.6
M8 1.25 13.0 5.3 16 1.6
M10 1.5 16.0 6.4 20 2.0
M12 1.75 18.0 7.5 24 2.5
所有尺寸均符合 GB/T 9074.13 / DIN 6921 標準。墊圈尺寸依 DIN 125(平墊圈)及 DIN 127(彈簧墊圈)。
機械性質(參考)
尺寸 等級 抗拉強度 (MPa) 降伏強度 (MPa) 最大硬度
M6 4.8 400 320 255 HV
M8 4.8 400 320 255 HV
M8 8.8 800 640 320 HV
M10 8.8 800 640 320 HV
M12 8.8 800 640 320 HV
等級 8.8 組合螺栓之材料通常為 10B21 硼鋼,經冷鍛成形後淬火及回火以達到指定機械性質。組件內之彈簧墊圈亦經熱處理及去氫,以防止氫脆——此為區分高品質組合螺栓與劣質產品之關鍵品質管制步驟。
表面處理與防腐蝕保護
表面處理 塗層厚度 耐鹽霧性 建議環境
鍍鋅(藍白) 8–12 μm 72–144 小時 室內、一般工業
鍍鋅(黃色) 8–12 μm 96–168 小時 室外、中等腐蝕
鍍鋅(透明) 5–8 μm 48–96 小時 室內、臨時保護
熱浸鍍鋅(可依需求提供) 45–85 μm 500–1,500+ 小時 室外、沿海、海洋
達克羅(可依需求提供) 5–12 μm 600–1,500+ 小時 沿海、離岸、高腐蝕
鍍鋅對底層鋼材提供犧牲(陰極)保護。標準藍白鍍鋅為組合螺栓最常見之表面處理,為室內及一般工業應用提供良好防腐蝕保護。鋅塗層於組裝後施加,確保螺栓、彈簧墊圈及平墊圈之完整覆蓋。
等級 8.8 重要注意事項:電鍍高強度緊固件(等級 8.8 及以上)易受氫脆影響。8.8 級組合螺栓之熱處理製程包含電鍍後去氫(烘烤)步驟,以驅除吸收之氫並防止彈簧墊圈延遲脆性斷裂。買方應確認供應商執行此關鍵步驟。
應用
組合螺栓(SEMS 螺絲)廣泛應用於各行業:
鈑金組裝——汽車車身鈑件、家電外殼、HVAC 風管、電氣外殼
電子與儀器——控制面板、端子台、設備機箱、機架安裝
機械與設備——馬達安裝、泵浦組裝、輸送系統、工業機械
家具與固定裝置——金屬家具組裝、層架系統、展示架
汽車——內裝飾件、引擎配件、底盤零件
太陽能與再生能源——安裝支架、面板框架、電池模組組裝
建築與基礎設施——金屬屋頂、覆層、輕型結構連接
一般組裝——任何需要螺栓、彈簧墊圈及平墊圈一起使用之應用
組合螺栓在大量組裝作業中之主要優勢為減少零件數量及處理時間。操作員無需分別拿取螺栓、彈簧墊圈及平墊圈,而是處理單一單元——減少組裝時間、消除墊圈遺漏缺陷,並確保一致之預緊力。
品質保證
所有產品均依 GB/T 9074.13、ISO 898-1 及 ASME B18.13.1M 標準,在嚴格品質管制程序下製造。材料測試證書(EN 10204 3.1)、尺寸檢驗報告、硬度測試報告及第三方檢驗報告可依需求提供。
等級 8.8 組合螺栓每批次生產均執行以下品質管制步驟:
螺栓本體抗拉測試
螺栓及彈簧墊圈硬度測試
電鍍後彈簧墊圈去氫驗證
墊圈固定測試,確認墊圈保持不可分離但可自由旋轉
包裝與客製化
出口包裝:紙箱 / 木箱 / 鋼製棧板
國內包裝:標準瓦楞紙箱 / 袋裝 / 散裝紙箱
OEM/ODM:可提供——可依圖面或樣品生產客製尺寸、頭部類型、墊圈配置(單彈簧墊圈、單平墊圈或三件式)、材料(SS304、SS316)及表面處理
最小訂購量:可議
訂購資訊
如需下單或索取報價,請註明:
產品類型——三件式組合螺栓(螺栓 + 彈簧墊圈 + 平墊圈)
頭部類型——外六角 / 內六角孔 / 十字槽盤頭
標準——GB/T 9074.13 / DIN 912 + 墊圈組裝 / ASME B18.13.1M
材料——碳鋼(Q235、10B21、45#)/ 不鏽鋼(SS304、SS316)
強度等級——4.8 / 8.8 / A2-70 / A4-70
螺紋尺寸及螺距——例如 M6 × 1.0 或 M8 × 1.25
長度——註明總長度(例如 16 mm、25 mm、40 mm)
表面處理——鍍鋅(註明顏色)/ 熱浸鍍鋅 / 達克羅 / 素面
數量——含任何溢短裝容差
認證——EN 10204 3.1 MTC / ISO 898-1 符合性 / SASO(沙烏地阿拉伯)/ EAC(哈薩克)
特殊要求——墊圈類型(彈簧 + 平墊圈、僅彈簧墊圈、僅平墊圈)、標記、包裝等。


